Luați în considerare măcinarea directă a butoaielor de producție din HDPE, curate și goale, dacă cele mai mari și mai greu de alimentat butoaie trec în mod repetat prin mașină, iar măcinătura respectă specificația de reutilizare. Dacă butoaiele întregi întrerup frecvent procesul, testați alimentarea cu bucăți pretăiate și un tocător urmat de o moară. Comparați traseele folosind aceleași criterii de acceptare a măcinăturii și incluzând timpul de pregătire și întreruperile alimentării.
Definiți rezultatul înainte de test
Convenți asupra distribuției dimensiunilor particulelor, limitelor pentru fracția fină și curățenie, metodei de prelevare și valorii minime în kilograme de măcinătură acceptată pe oră de timp scurs. Folosiți aceeași metodă pentru prelevarea și clasificarea produsului fiecărui traseu. Folosiți site identice unde este posibil și înregistrați diferențele. Cântăriți produsul acceptat și notați timpul total scurs, inclusiv pauzele și realimentarea. Măsurați fiecare traseu de la deșeul inițial până la măcinătura acceptată, incluzând munca efectivă de pregătire și timpul de așteptare.
O probă pretăiată, furnizată gata pentru testul mașinii, poate arăta productivitatea morii cu acel material. Pentru a compara traseele, măsurați și cantitatea pe care stația de pregătire o poate furniza într-un schimb reprezentativ și stabiliți dacă pregătirea și măcinarea se desfășoară în paralel sau folosesc aceiași oameni și același timp.
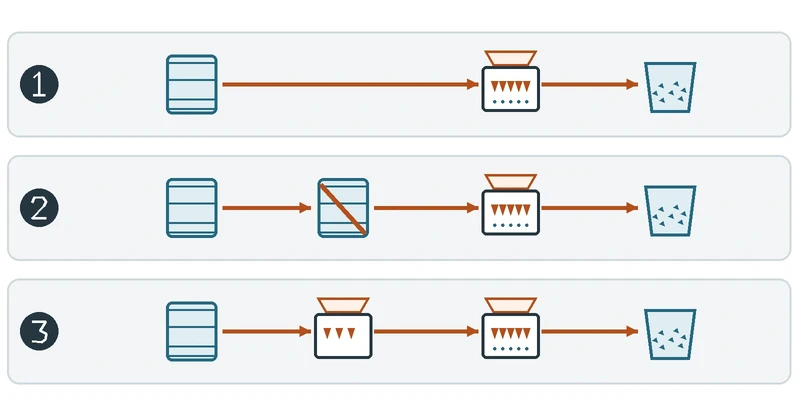
Trei trasee de comparat
Butoaie întregi la moară. Se evită o etapă separată de pregătire dacă piesele sunt alimentate constant și produsul respectă specificația. Urmăriți mai multe piese succesive: un butoi rotund se poate rostogoli sau deplasa, iar un mâner sau o flanșă poate schimba modul în care intră. Dimensiunile gurii de alimentare nu descriu singure modul în care camera de tăiere prelucrează piesa; consultați ghidul despre gura de alimentare și camera de tăiere.
Material pretăiat la moară. Testați bucăți obținute prin procesul real de pregătire al fabricii. Înregistrați forma și dimensiunea lor, ritmul de pregătire și munca necesară. O probă reușită cu bucăți pregătite nu demonstrează că butoaiele întregi pot fi alimentate direct.
Tocare inițială, apoi măcinare într-o moară cu sită. Reducerea grosieră poate ușura manipularea pieselor voluminoase, dar bucățile intermediare trebuie totuși să ajungă la moară. Înregistrați întregul traseu până la măcinătura acceptată, inclusiv transferurile, întreruperile și realimentarea. Reducerea volumului nu înseamnă în sine acceptarea materialului pentru reutilizare.
O comparație ipotetică a ofertelor
Să presupunem că traseul cu butoaie întregi produce 105 kg de măcinătură acceptată într-o oră de timp scurs, inclusiv opririle. Traseul cu pretăiere produce 145 kg de măcinătură acceptată într-un test de 60 de minute doar al morii, folosind un recipient cu bucăți pregătite anterior. În fabrică însă, stația de tăiere poate furniza numai 90 kg pe oră din același material, într-o formă acceptată de moară.
Dacă ambele stații funcționează continuu, iar pregătirea este singura sursă de alimentare, după consumarea stocului inițial de bucăți pretăiate linia poate susține cel mult 90 kg/h de măcinătură acceptată. Orice rebuturi sau pierderi reduc și mai mult acest ritm. Testul mașinii la 145 kg/h ajută la dimensionarea morii. În acest exemplu, ritmul de pregătire de 90 kg/h stabilește limita superioară a liniei.
Faceți testul reprezentativ pentru un schimb
Folosiți pentru toate cele trei trasee un lot reprezentativ din aceeași sursă cunoscută de material. Includeți piesele tipice și pe cele mai mari, înregistrați dimensiunile și greutatea și arătați mânerele și flanșele. Includeți piesele care pot fi introduse una în alta numai dacă furnizorul a aprobat metoda propusă de alimentare. Convenți înainte de test asupra orientării de alimentare și a procedurilor de operare aplicabile. Folosiți mai multe piese în forma și ordinea în care ar sosi efectiv și înregistrați pauzele, realimentarea, timpul de pregătire și produsul acceptat pe durata testului.
Dați fiecărui furnizor aceeași fișă de test și convenți asupra criteriilor de acceptare înainte de probă.
| Fișa de test | Măcinarea butoaielor întregi | Măcinarea materialului pretăiat | Tocare apoi măcinare |
|---|---|---|---|
| Numărul probelor și forma alimentării | |||
| Măcinătură acceptată (kg) | |||
| Timp scurs de la deșeul inițial la măcinătura acceptată (min) | |||
| Întreruperi ale alimentării (număr și total minute) | |||
| Măcinătură acceptată pe oră de timp scurs (kg/h) | |||
| Verificare specifică traseului | Alimentarea repetată a celor mai dificile forme | Ritmul de pregătire, munca și posibilitatea funcționării simultane a stațiilor | Transferul între etape |
Când un test începe cu stoc pregătit sau tocat în prealabil, indicați că rata raportată este a mașinii sau a etapei. Înregistrați timpul de pregătire sau transfer din afara testului înainte de a compara traseele complete.
Trimiteți identificarea și istoricul cunoscut al materialului, dimensiunile, greutățile și fotografiile, numărul probelor, timpul planificat de lucru, limitele reutilizării, sita propusă și metoda convenită de prelevare. Identificați elementele de fixare separate sau componentele care nu sunt din HDPE și tratați-le conform procedurilor existente ale fabricii. Butoaiele care au conținut materiale necunoscute sau periculoase necesită o evaluare separată.
Pentru discuția cu furnizorul, vedeți moara de mare capacitate și tocătorul cu un singur arbore. Includeți dimensiunile, fotografiile, criteriile de reutilizare și notele de test când trimiteți o solicitare. Pentru blocuri solide de rășină, consultați tocătoare și mori pentru deșeuri de purjare.