粉砕材搬送試験記録表
材料、経路、構成ごとに記録を作成します。試験前に期間、サンプリング方法、合否基準を合意します。通常の使用サイクルと予想される最大需要を含めます。
| 試験条件 | 記録事項 |
|---|---|
| 材料 | 樹脂グレードと粉砕材の出所。粉砕片の大きさと形状、過大な片、微粉およびその評価方法を記録します。測定したかさ密度と容器への充填方法も記録します。 |
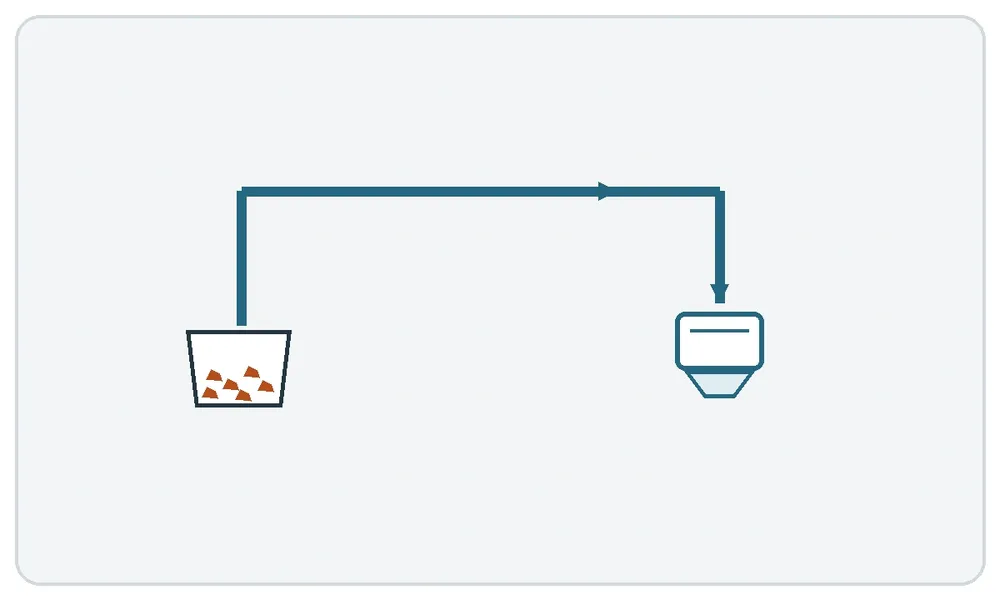
| 輸送機と経路 | 完全な型式と接尾記号、メーカーが示す粉砕片への適合性、吸込口、水平距離、垂直揚程、曲がり箇所、ホースまたは配管のサイズ。 |
| 受入ホッパーと需要 | 受入ホッパー、フィルター、排出部、使用可能な貯留量。通常時と最大時の需要、および最大需要の継続時間を記録します。 |
| 合否基準 | 最低供給量、許容される最長供給中断時間、承認済み粉砕材割合と許容差、割合の計算に使う質量の基準および検証方法。 |
| 試験結果 | 記録事項 |
|---|---|
| 供給速度 | 材料がブレンダーに供給可能となる位置、測定方法、開始時刻と終了時刻を記録します。___ kg ÷ ___ h = ___ kg/h 待機を含む全経過時間で計算します。 |
| 供給中断 | 回数 ___、最長 ___ min、合計 ___ min。各中断の発生場所と時刻を記録します。ホッパー満杯による通常の停止は別に示します。 |
| ブレンダーの材料要求ごとの在庫 | 時刻 ___、要求量 ___ kg、前回の取り出し以降に排出済み ___ kg、取り出し直前の使用可能在庫 ___ kg。各流路を別々に記録します。 |
| 粉砕材の割合 | サンプルまたはバッチ ___、時刻と採取位置 ___、方法 ___、粉砕材 ___ kg、合意した基準による合計 ___ kg。基準と達成の有無を記録します。 |
| 判断 | 構成を維持、供給を調査、配合を調査、または別系統を比較します。根拠と次の確認事項を記録します。 |
ブレンダーが使える供給量を測る
受入ホッパーから排出され、ブレンダーが使用できる状態になった材料を測ります。正味供給質量(キログラム)を、待機や中断を含む全経過時間(h)で割ります。供給量を直接計量するか、同じ貯留部の使用量に試験終了時の在庫量を加え、開始時の在庫量を差し引いて算出します。一つの結果には一つの方法を使います。
ブレンダーが材料を要求する直前に、必要量と使用可能な在庫を比較します。受入ホッパー内の材料は排出されるまで在庫に含めません。後工程の要求量が貯留部から供給できる量を上回ると、供給の途切れが問題になります。
ピーク時にブレンダーが20 kgを必要とする場合を考えます。バッファーの開始時在庫は6 kgです。最初に8 kgが要求され、次の14 kgはその後に排出されます。開始時在庫と後から届く分を合わせると20 kgですが、最初の要求時には2 kg足りません。仮定の例です。
予定経路で粉砕片を試験する
大きさと形状はシステムを通過させる対象を示します。かさ密度 は受入ホッパーの収容量を質量で推定する助けになりますが、材料の流動性を確定するものではありません。代表的な材料を使い、予定する吸込口、配管、受入ホッパー、排出部で試験します。
提示された能力値の前提となる材料と経路を確認します。VL/VLP マニュアル の第 3 節で Novatec は、VL の推奨値が流動性の良いバージンペレットと 15 ft のフレキシブルホース、かさ密度 38 lb/ft³ を前提とすると述べています。揚程、曲がり、ホースの追加は推奨能力を低下させる要因とされています。これらの数値で能力値の前提を理解した上で、予定の搬送経路で実際に使用する粉砕片を流し、ブレンダーへの実供給量を時間当たりで測ってください。
中断が最初に現れた場所を記録します。空の受入ホッパーが材料を吸い込めない場合と、満杯の受入ホッパーが排出していない場合では、調査方法が異なります。設定変更前に事象を記録し、点検には機器の説明書に従ってください。
粉砕材の割合を別途検証する
測定値と承認済み比率を同じ質量基準で比較します。粉砕材割合のガイド では、バッチ総質量に対する割合とバージン樹脂に対する割合の違いを説明しています。
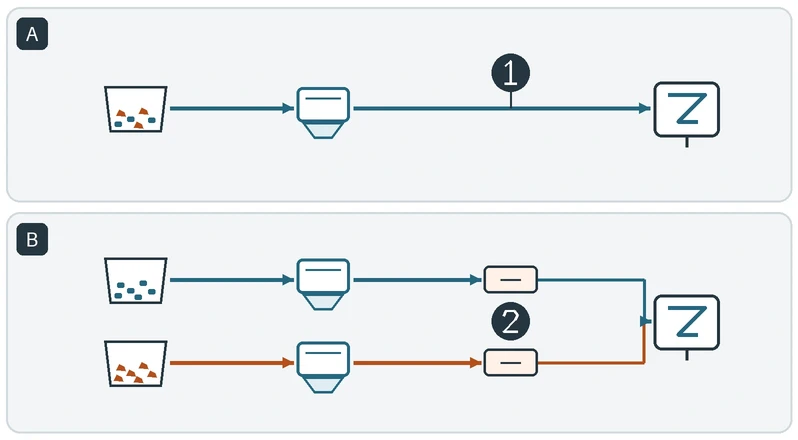
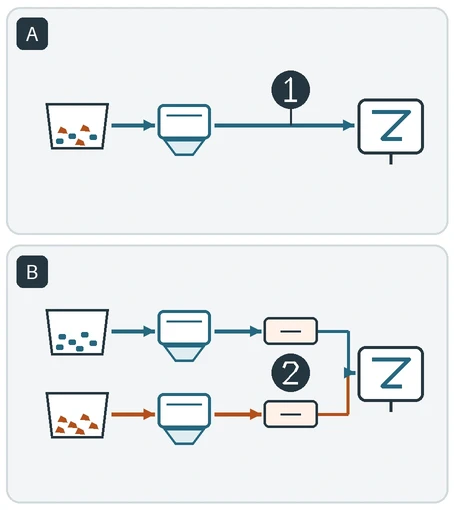
共通の受入ホッパー。ペレットと粉砕片を事前に混合する場合や、時間制御弁で交互に吸い込む場合は、受入ホッパーから排出された混合物を代表する試料を採取します。検証済みの方法で各成分を質量によって定量します。できない場合は比率を未検証と記録します。Novatec のマニュアル第 9 節は、時間制御による吸込みだけでは配合比を確認できない理由を説明しています。
別系統。各バッチに記録された材料重量を確認し、計量システムの独立した確認方法を合意します。混合後の均一性が重要なら別途サンプリングで確認します。混合・計量ガイド は計量と混合が行われる場所を説明します。RHONG GB 重量式バッチ混合機 は混合前に材料を計量する ホッパー四基の構成の例です。
試験記録を使って見積もりを比較する
各サプライヤーに同じ材料、搬送経路、測定位置、需要パターン、合否基準で見積もりを依頼します。供給が不足する場合、機器を変更する前に具体的な中断についてサプライヤーに説明を求めます。供給は合格でも配合が不合格なら、サンプリングまたは計量の根拠から確認します。
RHONG へのご相談は、材料、経路、需要、試験結果を問い合わせフォームに入力してください。現在の輸送機の完全な型式と、予定する受入ホッパーおよび計量の構成を記載してください。経路の図面や写真は、お問い合わせページ記載のメールアドレスにお送りください。