Scegli il percorso per ciascun flusso di scarti
Un canale espulso a ogni ciclo di stampaggio e un contenitore di pezzi scartati richiedono modalità di alimentazione diverse. Comincia distinguendoli nel disegno della disposizione dell'impianto. Registra il grado di resina, le cariche, il colore, le dimensioni complete del pezzo e la sezione più spessa. Una macchina che accetta un canale potrebbe non accettare un pezzo scartato dalla stessa pressa.
La domanda utile è dove raccogliere, lavorare e inviare alla fase successiva ciascun flusso identificato, riducendo i trasferimenti inutili. La sola collocazione non controlla la contaminazione: l'identità del materiale deve restare chiara durante raccolta, macinazione e riutilizzo.
Quali condizioni favoriscono ciascuna disposizione?
| Condizione nel reparto | A bordo pressa | Stazione centralizzata |
|---|---|---|
| Canali regolari da una produzione di stampaggio definita | Un percorso locale breve è un punto di partenza pratico. | Valutala se la raccolta e la lavorazione programmata si adattano meglio alla produzione. |
| Scarti raccolti da più presse | Mantieni locali i flussi selezionati dove risulta utile. | Pianifica lotti separati e identificati e la loro sequenza di lavorazione. |
| Pezzi scartati più grandi, prodotti occasionalmente | Valutali separatamente dalla normale alimentazione dei canali. | Prevedi un percorso specificato separatamente: la collocazione centrale non dimostra l'idoneità della macchina. |
| Cambi frequenti di resina o colore | Includi lo svuotamento e la pulizia del percorso locale di raccolta e ritorno. | Includi stoccaggio separato, programmazione dei lotti e pulizia della macchina condivisa tra un materiale e l'altro. |
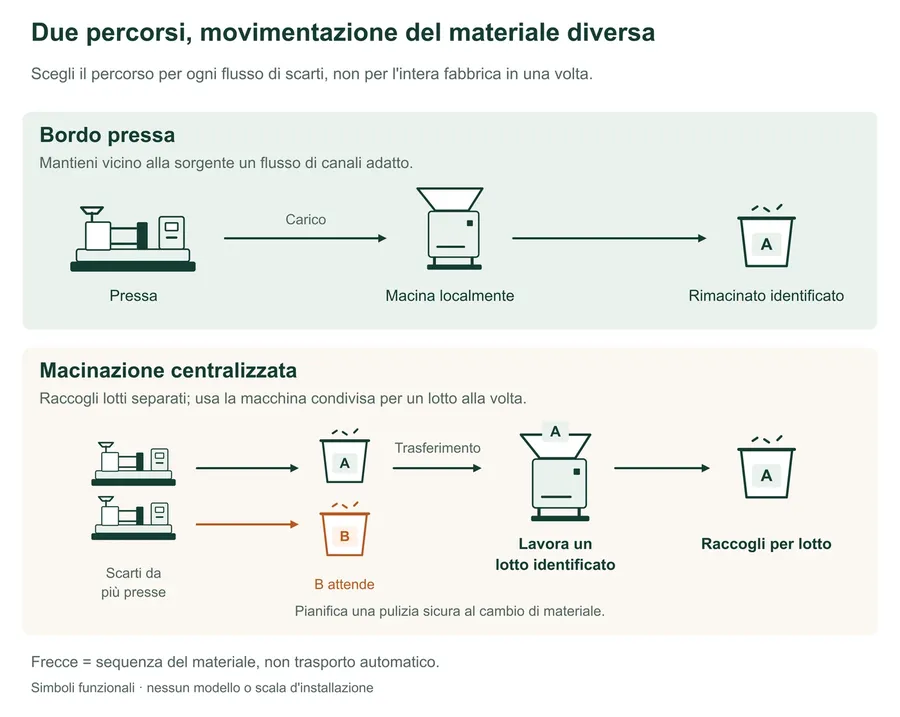
Adegua l'alimentazione agli arrivi, non soltanto al totale giornaliero
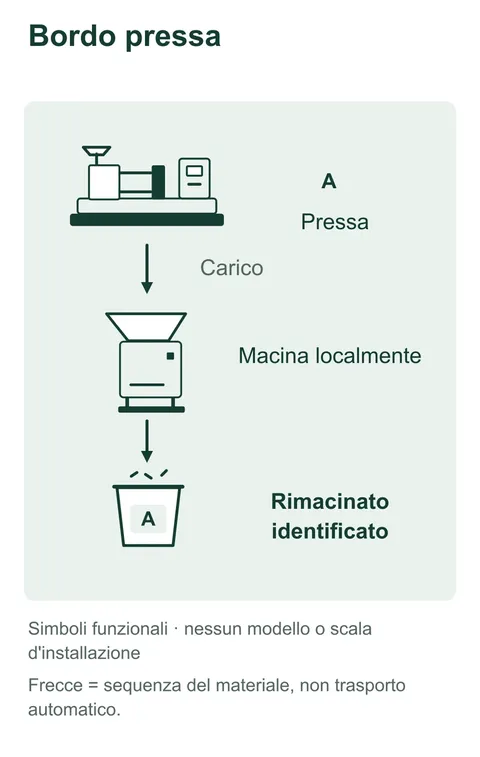
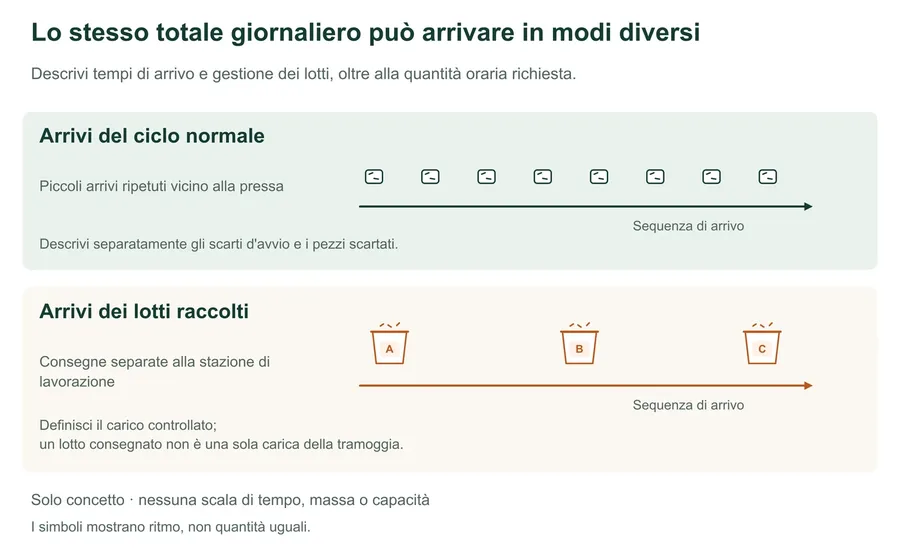
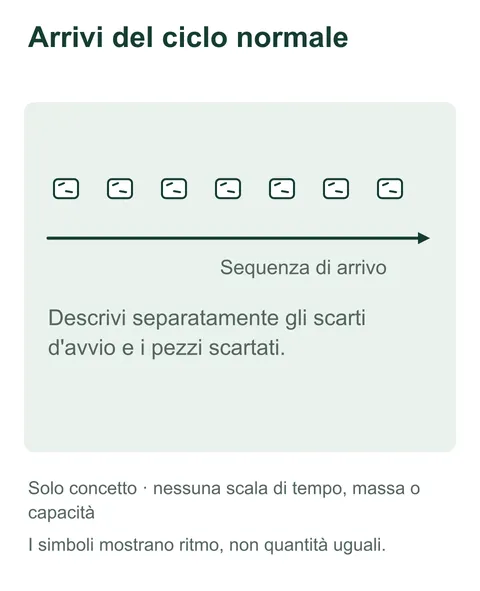
Per il percorso a bordo pressa, confronta il canale completo e il metodo di alimentazione proposto con il ciclo di stampaggio. Includi gli scarti di avviamento e le stampate scartate oltre alla produzione normale. Un ciclo regolare può trasformarsi in un'alimentazione irregolare quando gli scarti accumulati vengono caricati insieme.
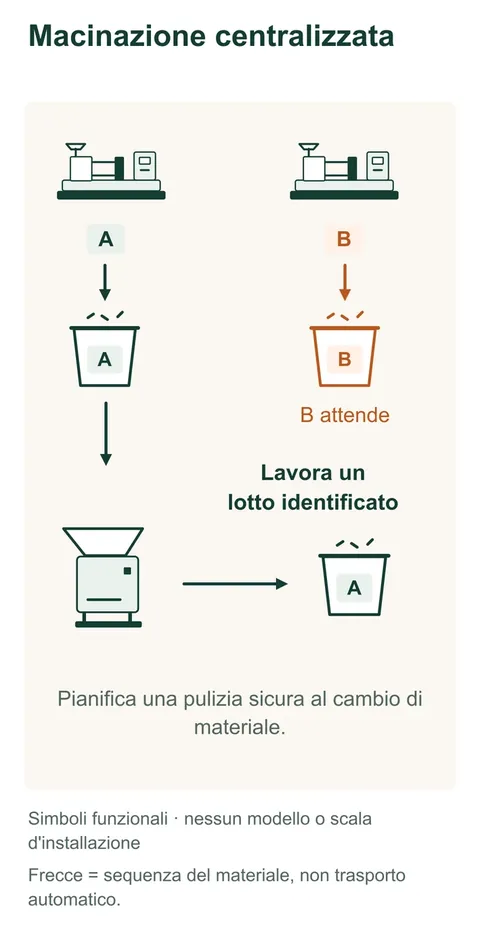
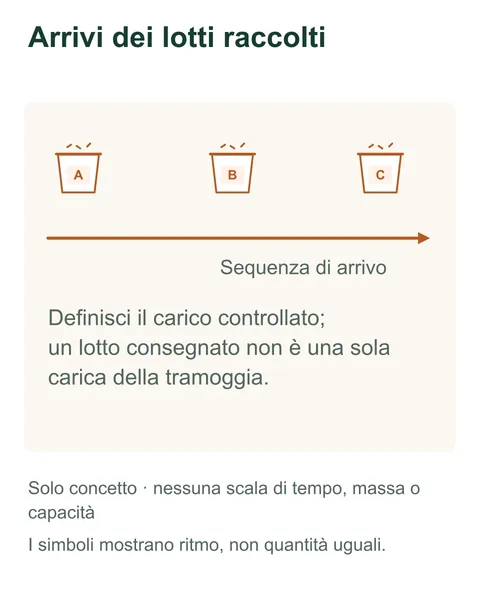
Per una stazione centralizzata, registra quantità per lotto, frequenza delle consegne e ore disponibili per la lavorazione. La stessa quantità giornaliera consegnata per lotti pone esigenze diverse rispetto a pezzi che arrivano durante l'intero turno. Considera il materiale in attesa, l'alimentazione controllata e l'asportazione del rimacinato: il granulatore non va valutato isolatamente.
Una disposizione combinata può seguire le esigenze del materiale
Considera un reparto ipotetico con due presse che lavorano gradi di resina diversi. Una produce regolarmente piccoli canali; l'altra genera occasionalmente pezzi scartati da valutare a parte. Mantieni il primo flusso di canali accanto alla propria pressa se il sistema di alimentazione e il riutilizzo previsto sono adatti a quella produzione. Raccogli l'altro flusso in contenitori etichettati per lavorarlo secondo programma in una stazione specificata separatamente. Mantieni distinti i due materiali.
Questo esempio mostra come suddividere i percorsi in base al compito, senza imporre un granulatore a ogni pressa o il trasferimento di tutti gli scarti in un unico locale. Per i pezzi scartati più grandi occorre comunque valutare dimensioni ed esigenze di taglio. Gli spurghi solidi possono richiedere un diverso percorso di riduzione dimensionale.
Confronta proposte complete sulla stessa base
Per entrambe le proposte, usa la stessa descrizione degli scarti, le stesse ore operative e la stessa quantità oraria da lavorare. Definisci separatamente la qualità richiesta al rimacinato, comprese le dimensioni delle particelle e la pulizia necessarie al processo successivo. Chiedi di precisare il materiale, il metodo di alimentazione, la configurazione di taglio e il sistema di scarico su cui si basa ogni portata offerta.
Confronta l'intero percorso: contenitori di raccolta, trasferimento, spazio di attesa, alimentazione, raccolta del rimacinato e sua destinazione. Mostra accesso degli operatori e spazi per pulizia e manutenzione, oltre all'ingombro della macchina chiusa. In questo modo attrezzature e passaggi di movimentazione mancanti diventano visibili prima del confronto dei prezzi.
Definisci come identificare il rimacinato e accettarlo in produzione. Un collegamento di ritorno non stabilisce una percentuale di riutilizzo accettabile: questa dipende dal materiale e dai requisiti del pezzo finito nel processo di stampaggio effettivo. Mantieni il materiale inadatto o non verificato fuori dal flusso di riutilizzo autorizzato.
Come si collocano gli esempi del catalogo RHONG
Il catalogo RHONG RG-16R / RG-21R descrive un percorso a bordo pressa per piccole materozze e piccoli pezzi scartati, con alimentazione manuale o mediante robot.
Il catalogo RG-26GQ / RG-36GQ descrive la macinazione centralizzata in una macchina carenata. Sono due esempi di applicazione pubblicati da cui iniziare il confronto sulle attrezzature; non definiscono un sistema completo di trasporto dei materiali nello stabilimento.
Usa la guida alla scelta del granulatore per preparare la richiesta di confronto tra macchine. La guida ai granulatori senza griglia e con griglia affronta la scelta separata del sistema di taglio. Invia a RHONG l'elenco degli scarti e la disposizione dell'impianto per discutere quali attrezzature includere.
Fonti
Considerazioni sull'alimentazione e sull'installazione: Conair, Macinare gli scarti con successo e WITTMANN, Come alimentare un granulatore a bordo pressa con materozze (pagine 8–9). Gli schemi e l'esempio di reparto sono illustrazioni esplicative, non una documentazione d'installazione o una prova delle prestazioni.