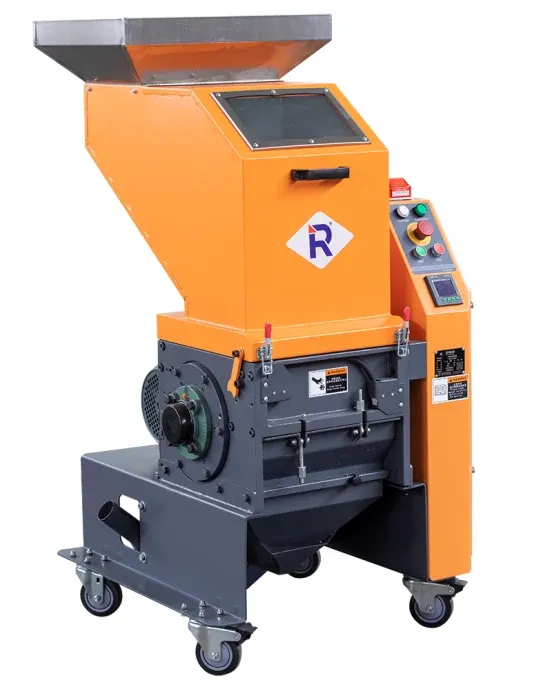
Choisissez un circuit pour chaque flux de déchets
Une carotte évacuée à chaque cycle d’injection et un bac de pièces rebutées correspondent à deux tâches d’alimentation différentes. Commencez par les distinguer sur le plan d’implantation. Notez le grade de résine, les charges, la couleur, les dimensions de la pièce entière et l’épaisseur de sa section la plus forte. Un broyeur qui accepte une carotte n’accepte pas nécessairement une pièce rebutée provenant de la même presse.
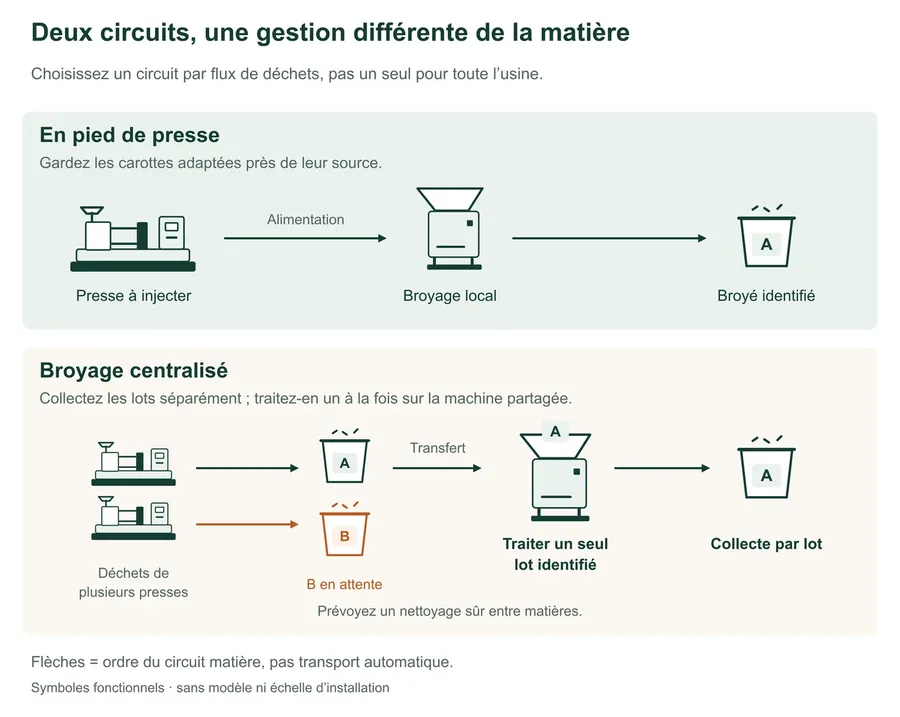
La question utile est de savoir où collecter, broyer et acheminer chaque flux de déchets identifié vers l’étape suivante, en limitant les transferts inutiles. L’emplacement seul ne maîtrise pas la contamination : l’identité de la matière doit rester claire pendant la collecte, le broyage et la réutilisation.
Quelles conditions favorisent chaque implantation ?
| Situation dans l’atelier | En pied de presse | Poste central |
|---|---|---|
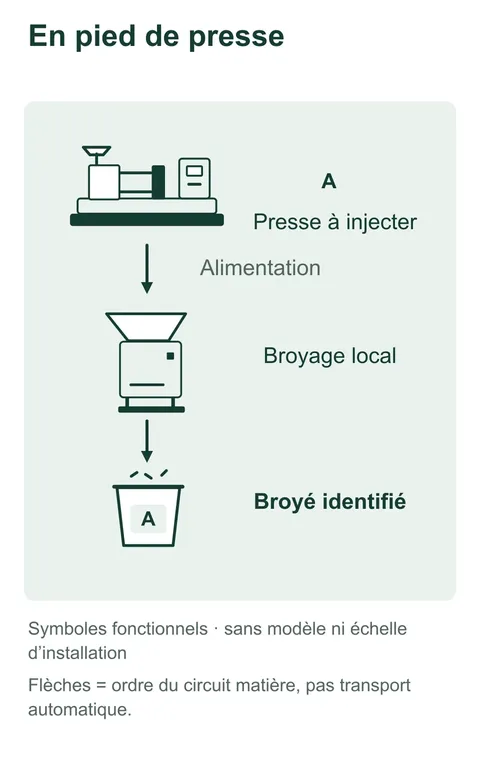
| Carottes régulières issues d’un travail d’injection défini | Un circuit local court constitue un point de départ pratique. | À envisager si la collecte et le traitement planifié conviennent mieux à la production. |
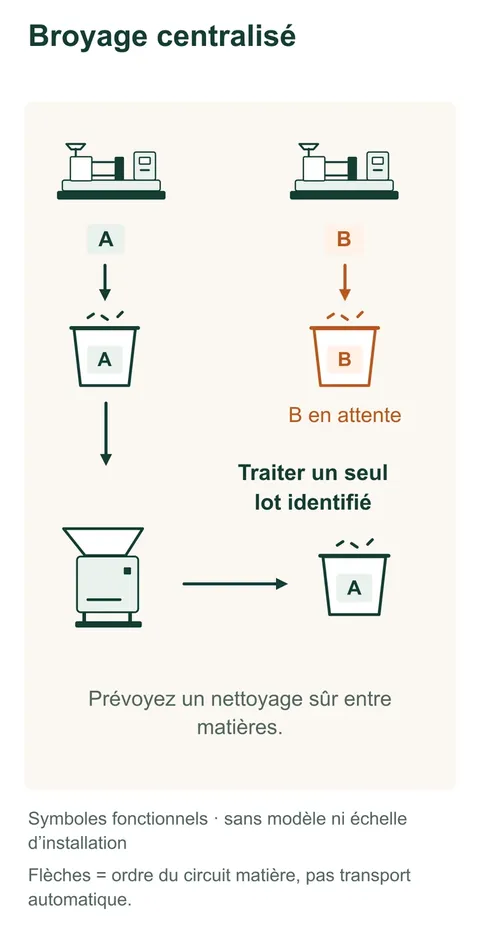
| Déchets collectés sur plusieurs presses | Conservez certains flux en local lorsque cela est utile. | Prévoyez des lots séparés et identifiés ainsi que leur ordre de traitement. |
| Pièces rebutées plus grandes, occasionnelles | Évaluez-les séparément de l’alimentation habituelle en carottes. | Définissez un circuit avec ses propres spécifications ; un emplacement central ne prouve pas que la machine convient. |
| Changements fréquents de résine ou de couleur | Prévoyez le nettoyage de la collecte locale et du circuit de retour. | Prévoyez le stockage séparé, la planification des lots et le nettoyage de la machine partagée. |
Adaptez l’alimentation aux arrivées, pas seulement au total journalier
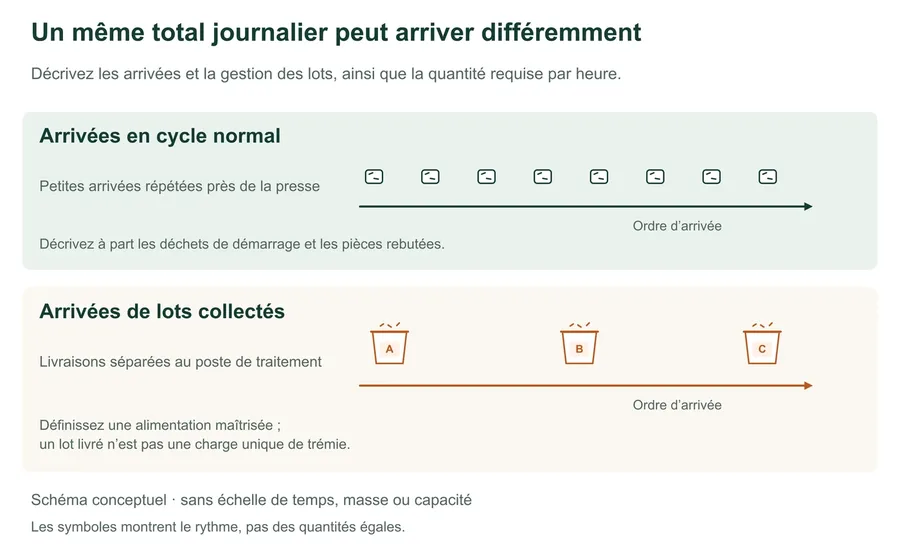
Pour un circuit en pied de presse, comparez la carotte entière et le mode d’alimentation proposé au cycle d’injection. Incluez les déchets de démarrage et les pièces rebutées, en plus de la production normale. Un cycle régulier peut devenir une tâche d’alimentation irrégulière lorsque les déchets accumulés sont présentés ensemble.
Pour un poste central, relevez la quantité par lot, la fréquence des livraisons et les heures disponibles pour le traitement. Une même quantité journalière livrée par lots représente une tâche différente de celle où les pièces arrivent au fil du poste. Prévoyez la matière en attente, l’alimentation maîtrisée et l’évacuation du broyé ; le broyeur ne peut pas être considéré isolément.
Une implantation mixte peut suivre les besoins de la matière
Prenons un atelier hypothétique avec deux presses utilisant des grades de résine différents. L’une produit régulièrement de petites carottes ; l’autre génère occasionnellement des pièces rebutées qui nécessitent une évaluation distincte. Conservez le premier flux en pied de presse si le dispositif d’alimentation et la réutilisation prévue conviennent au travail. Collectez l’autre flux dans des contenants étiquetés pour un traitement planifié sur un poste dont les spécifications sont définies séparément. Gardez les deux matières distinctes.
Cet exemple illustre la répartition des circuits selon la tâche, sans imposer un broyeur à chaque presse ni le transfert de tous les déchets dans une même salle. Les pièces rebutées plus grandes nécessitent toujours une évaluation de leurs dimensions et des besoins de coupe. Les purges solides peuvent nécessiter un autre circuit de réduction dimensionnelle.
Comparez des propositions complètes sur une même base
Pour les deux propositions, utilisez la même description des déchets, les mêmes heures de fonctionnement et la même quantité à traiter par heure. Définissez séparément la qualité requise du broyé, notamment la granulométrie et la propreté nécessaires au procédé suivant. Demandez sur quelle matière, quel mode d’alimentation, quelle configuration de coupe et quel dispositif de déchargement repose chaque capacité annoncée.
Comparez le circuit complet : contenants de collecte, transferts, espace d’attente, alimentation, collecte du broyé et destination. Indiquez l’accès de l’opérateur et les espaces de nettoyage et d’entretien, en plus de l’encombrement de la machine fermée. Vous pourrez ainsi repérer les équipements et les étapes de manutention manquants avant de comparer les prix.
Définissez comment le broyé sera identifié et accepté en production. Un raccordement de retour ne fixe pas un taux de réutilisation acceptable : celui-ci dépend de la matière et des exigences de la pièce finie dans le procédé d’injection réel. Écartez les matières inadaptées ou non vérifiées du flux de réutilisation approuvé.
Où se situent les exemples du catalogue RHONG ?
Le catalogue des RG-16R / RG-21R de RHONG décrit un circuit en pied de presse pour les petites carottes et les petites pièces rebutées, avec alimentation manuelle ou par robot.
Le catalogue des RG-26GQ / RG-36GQ décrit un broyage centralisé avec une machine à carter fermé. Ces deux exemples d’application publiés permettent d’entamer une discussion sur les équipements ; ils ne définissent pas un système complet de transport pour toute l’usine.
Utilisez le guide de choix d’un broyeur plastique pour préparer les informations nécessaires à la comparaison des machines. Le guide des broyeurs sans grille et avec grille traite séparément le choix du système de coupe. Envoyez à RHONG votre liste de déchets et votre plan d’implantation pour discuter du périmètre des équipements.
Sources
Considérations relatives à l’alimentation et à l’installation : Granulating Scrap Successfully, de Conair, et How to feed a beside-the-press granulator with sprues, de WITTMANN (pages 8–9). Les schémas et l’exemple d’atelier sont des illustrations explicatives, pas un relevé d’installation ni un essai de performances.